
Электрод наплавочный ИТМ HARD 60T
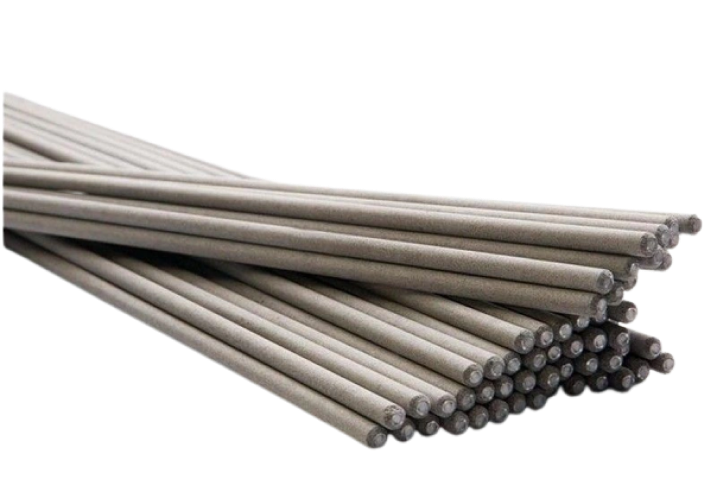
Предназначен для ручной электродуговой наплавки открытой дугой износостойкого сплава на стальные детали, работающих в условиях высокого абразивного, газо- и гидроабразивного воздействия в сочетании с умеренными ударными нагрузками.
Технические данные:
Рекомендуемые режимы плавки (расчетные)::
Твердость:
в 1м слое 60-62 HRC
Диаметр:
3.0 мм/4.0 мм/5.0 мм
Упаковка:
5 кг, картон
Внимание: Наплавка в нижнем и наклонном положении, ток переменный или постоянный, полярность прямая. Значения режимов наплавки (сила тока и напряжение) указаны теоретические. Для наиболее высокой твёрдости наплавленного металла режимы должны быть минимально допустимые.
Микротвердость
Cr3C2 — 1200−1400 HV
Химический состав
CFeCrBSiMnTi
Температура эксплуатации
до 450°С
Применение
Бетонные, кирпичные и асфальто-бетонные заводы, щебеночные карьеры., Ковши экскаваторов, шнеки экструзионные, лопатки смесителей, лопасти вентиляторов в пневмо-абразивных, абразивных, умеренно ударных средах, карьерная техника., Цементная, металлургическая, горнодо-бывающая промышленность.
Наплавочный ток
150-170 A, 200-220 A, 250-270 A
Высокие показатели твердости металла, наплавленного этими электродами, приобретаются за счет введения в состав покрытия легирующих компонентов в виде графита, карбида бора, ферробора, ферротитана и феррохрома, которое наносится на малоуглеродистый стержень.
Благодаря большой степени легирования, при применении электродов ИТМ HARD 60T, наплавленный ими металл приобретает структуру карбидной эвтектики на базе альфа твердого раствора с большим количеством первичных карбидов.
НЕ РЕКОМЕНДУЕТСЯво избежание выкрашивания |
Производить наплавку стальных деталей более чем в два слоя, чугунных – в один слой
Для наплавок больших толщин, нижние слои наплавляют электродами других марок, в зависимости от марки основного металла.
|
||
ПРОКАЛКА ПРЕД НАПЛАВКОЙ |
|
|
|
Наплавленный металл имеет склонность к образованию мелких трещин, не снижающих, как правило, эксплуатационную стойкость наплавленных деталей.
|

